
Conteúdo
Durante a fase de retirada do material da fundação de uma torre de transmissão, o diâmetro do chumbador geralmente é bloqueado pela geometria da placa de base, e não pela carga. Quando uma haste Grau 36 de 1 polegada pode fornecer apenas cerca de um terço da capacidade de rendimento necessária para a elevação do projeto, a solução prática raramente é perfurar novamente a placa; é mudar para ASTM F1554 Grau 105 no mesmo diâmetro. Esta classe é um parafuso de ancoragem de liga de aço temperado e revenido com um limite de escoamento mínimo de 105 ksi, quase o dobro do limite de escoamento do Grau 55 e quase o triplo do Grau 36.
Conclusão principal: Se o seu projeto necessita de alta resistência, ductilidade previsível e uma especificação de ancoragem estrutural reconhecida, a ASTM F1554 Grau 105 é o padrão certo para ancoragens pesadas. Três detalhes decidem se ele funciona conforme o esperado: os valores mecânicos caem acima de 2-1/2 polegadas de diâmetro, a haste não deve ser soldada e a combinação de porca e arruela deve corresponder à classificação de tração de 125 ksi.
A especificação F1554 abrange chumbadores com cabeça, hastes de ancoragem retas e chumbadores dobrados. O número no nome da classe é o limite de escoamento mínimo garantido em ksi. O grau 36 usa aço carbono, o grau 55 usa aço carbono de maior resistência e o grau 105 requer uma liga de aço de médio carbono que é temperada e revenida. A diferença é metalúrgica, não cosmética, e aparece em todos os relatórios de teste.
ASTM F1554 Grau 105 está disponível de 1/2 polegada até o diâmetro máximo coberto pelas tabelas mecânicas da norma. A tabela abaixo lista os valores que um relatório de teste certificado deve atender antes do material sair da fábrica.
Rendimento mínimo de 105 ksi
Garantido na faixa de 1/2 a 2-1/2 pol.; o “105” no nome da nota é uma promessa, não uma meta.
Alongamento mínimo de 15%
Ductilidade suficiente para dobrar, alinhar e tensionar sem fratura frágil em condições normais de campo.
Liga de aço temperada e revenida
O tratamento térmico cria uma estrutura consistente de martensita temperada em toda a seção da barra.
| Propriedade | Diâmetro 1/2 - 2-1/2 pol. | Diâmetro superior a 2-1/2 pol. |
|---|---|---|
| Resistência à tração, mín (ksi) | 125 | 115 |
| Força de rendimento, mín (ksi) | 105 | 95 |
| Alongamento em 2 pol., min (%) | 15 | 15 |
| Redução de área, min (%) | 45 | 45 |
| Tratamento de materiais e térmicos | Aço de liga de médio carbono, temperado e revenido | |
A linha de diâmetro superdimensionado é onde ocorrem erros de especificação. Vários detalhes estruturais assumem um rendimento de 105 ksi, independentemente do diâmetro, mas o próprio padrão exige valores mais baixos em barras de grande diâmetro. Sempre confirme o diâmetro real com o fabricante antes de aceitar um certificado de moinho.
Selecionar uma nota é um exercício de custo versus força. A comparação abaixo posiciona as três classes F1554 de forma que o espaçamento real entre elas seja visível.
| Propriedade | 36ª série | 55ª série | Grau 105 |
|---|---|---|---|
| Limite de escoamento mínimo (ksi) | 36 | 55 | 105 |
| Resistência mínima à tração (ksi) | 58 | 75 | 125 |
| Material típico | Aço carbono | Aço carbono, normalized for large sizes | Liga de aço, temperada e revenida |
| Comportamento de soldagem | Soldável com precauções normais | Soldável dentro dos limites da norma | Não destinado a soldagem |
| Custo relativo do material | Mais baixo | Moderado | Mais alto |
A nota 36 abrange fundações leves e obras temporárias. O grau 55 lida com a maioria das âncoras comuns de placa de base de coluna. A classe 105 ganha seu prêmio quando momentos de tombamento, cargas dinâmicas de equipamentos ou dimensões limitadas da placa de base não deixam espaço para um parafuso maior. Como a capacidade de tração aumenta com o quadrado do diâmetro, passar do Grau 55 para o Grau 105 pode reduzir uma haste de 2-1/4 polegadas para aproximadamente 1-3/4 polegadas com a mesma carga de trabalho, diminuindo a placa de base, as distâncias das bordas e a profundidade de embutimento em uma única etapa.
A nota 105 não é simplesmente mais forte num sentido genérico. O ciclo de têmpera e revenimento desenvolve martensita revenida, que proporciona alta resistência ao escoamento, preservando ductilidade suficiente para dobrar sem rachar. O alongamento mínimo de 15% é importante no campo porque os montadores rotineiramente colocam as hastes de ancoragem desalinhadas de volta na posição ou dobram a perna superior de uma âncora em J para corresponder a um modelo.
Acima de 2-1/2 polegadas de diâmetro, ASTM F1554 Grau 105 desce para 95 ksi de rendimento mínimo e 115 ksi de tração mínima. Se um projeto utiliza uma haste de 3 polegadas e ainda assume um rendimento de 105 ksi, a conexão é calculada cerca de 10% acima de sua capacidade garantida. O gráfico de barras abaixo mostra os valores de rendimento em toda a família de notas.
Limite de escoamento mínimo pelo grau F1554 (ksi)
36
36ª série
55
55ª série
105
Grau 105
95*
Grau 105 >2-1/2 in.
A altura da barra é dimensionada para o valor ksi; *o valor se aplica acima de 2-1/2 polegadas de diâmetro.
A galvanização por imersão a quente conforme ASTM A123/A153 é a proteção contra corrosão mais comum para chumbadores porque o aço embutido precisa de longa vida útil. O grau 105 é uma liga de aço de alta resistência, e a etapa de limpeza com ácido antes da galvanização pode introduzir hidrogênio no aço. Um fabricante responsável controla o tempo de decapagem e a temperatura do banho, e muitas especificações de projeto adicionam uma verificação de fragilização por hidrogênio após a galvanização. Para uma revisão completa dos acabamentos e seus riscos de processo, consulte nosso tipos de tratamento de superfície de parafuso guia completo de seleção .
O F1554 Grau 105 deve ser montado com porcas sextavadas pesadas conforme ASTM A563 Grau DH ou DH3 (ASTM A194 Grau 8 também é reconhecido) e arruelas endurecidas conforme ASTM F436. Uma porca sextavada padrão não é forte o suficiente para um parafuso de 125 ksi, e pular a arruela endurecida permite que a porca se incorpore em uma placa de aço mais macia.
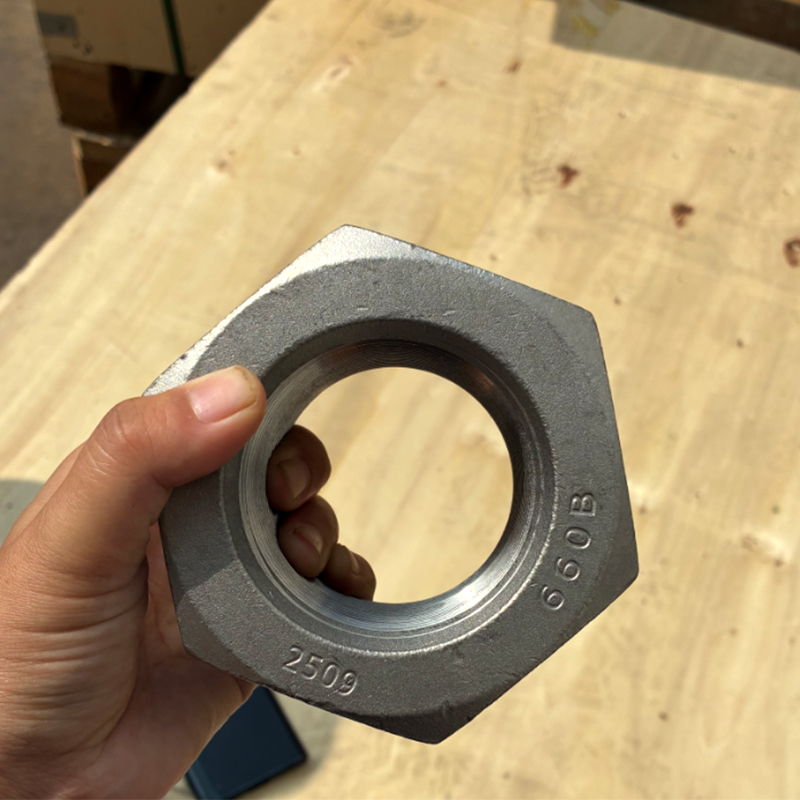 Porca sextavada pesada galvanizada a quente para parafusos de ancoragem de alta resistência Esta porca sextavada pesada com revestimento de zinco por imersão a quente é especificada para parafusos de ancoragem F1554 Grau 105, correspondendo à resistência necessária A563 DH ou DH3 e evitando o embutimento da porca quando combinada com arruelas endurecidas. Ver Produto →
A soldagem aquece uma barra temperada e revenida acima de sua temperatura de revenido, destrói a microestrutura tratada termicamente e deixa uma zona macia e fraca afetada pelo calor. O sistema F1554, portanto, trata o Grau 105 como uma conexão somente mecânica. Se o layout da ancoragem exigir soldagem, projete uma extensão de acoplador rosqueado ou desça para o Grau 55 e siga as disposições de soldagem do padrão.
A demanda pelo Grau 105 segue as estruturas altas, delgadas ou muito carregadas. A distribuição abaixo representa um portfólio de projetos típico; as misturas reais variam de acordo com a região, mas o padrão é consistente: as indústrias que não podem pagar por um chumbador grande são exatamente aquelas que especificam o grau mais alto.
Torres de transmissão, iluminação de mastros altos e estruturas de antenas colocam os chumbadores em tensão constante devido às cargas do vento e, em zonas sísmicas, em tombamento cíclico. As plantas industriais usam o Grau 105, onde compressores, moinhos e britadores montados em skids criam ciclos de carga repetidos nas fundações. Pontes e estruturas de transporte utilizam-no para estruturas de suporte de sinalização, pórticos e padrões de luz onde a rigidez do conjunto de ancoragem participa da análise dinâmica. Nos três casos, a rosca comum é a mesma: o diâmetro do parafuso é limitado, portanto a classe deve suportar a carga.
Os parafusos de ancoragem estão entre os itens mais baratos em um cronograma de construção, mas uma classificação errada ou a falta de um relatório de teste podem interromper toda uma sequência de montagem. Use as etapas a seguir como base de suas especificações de compra.
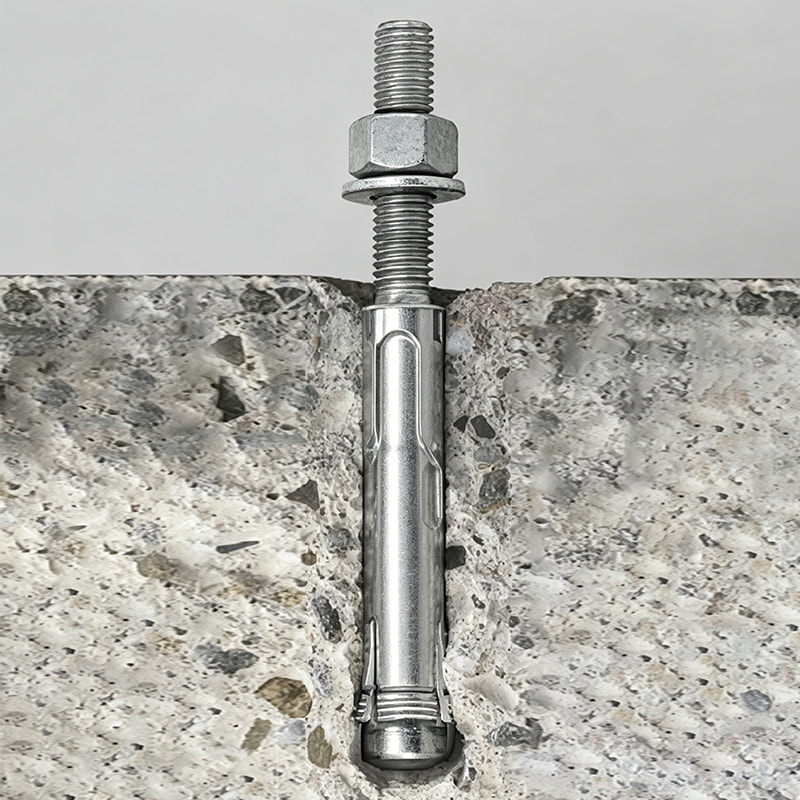 Parafuso de ancoragem galvanizado por imersão a quente de aço carbono ASTM F1554 Um parafuso de ancoragem personalizável em F1554 Graus 36, 55 ou 105, com galvanização por imersão a quente para resistência à corrosão. É fundamental para as etapas de compra que ajudam a evitar atrasos dispendiosos na montagem devido a notas erradas ou falta de relatórios de teste. Ver Produto →
Se precisar de ajuda para verificar uma especificação em relação a um desenho de projeto, envie-nos o desenho através do página de contato antes de se comprometer com um fornecedor. Oferecemos regularmente suporte a pacotes de fixadores para estruturas de aço e, para tamanhos ou formas personalizadas fora da faixa padrão, podemos discutir diretamente a produção OEM/ODM.
Receber a inspeção é o último portão de qualidade antes que um chumbador desapareça no concreto. Uma pequena lista de verificação mantém o hardware entregue alinhado com a intenção do projeto.
Se um projeto exigir novos testes, trabalhe com o fabricante para coletar amostras do calor original, em vez de aceitar substitutos de origem local. A conformidade após a instalação depende dos registros do proprietário, portanto, arquive os certificados do moinho junto com os desenhos da oficina e os registros de torque de instalação. Esse arquivo também é a evidência de conformidade mais rápida durante uma auditoria.
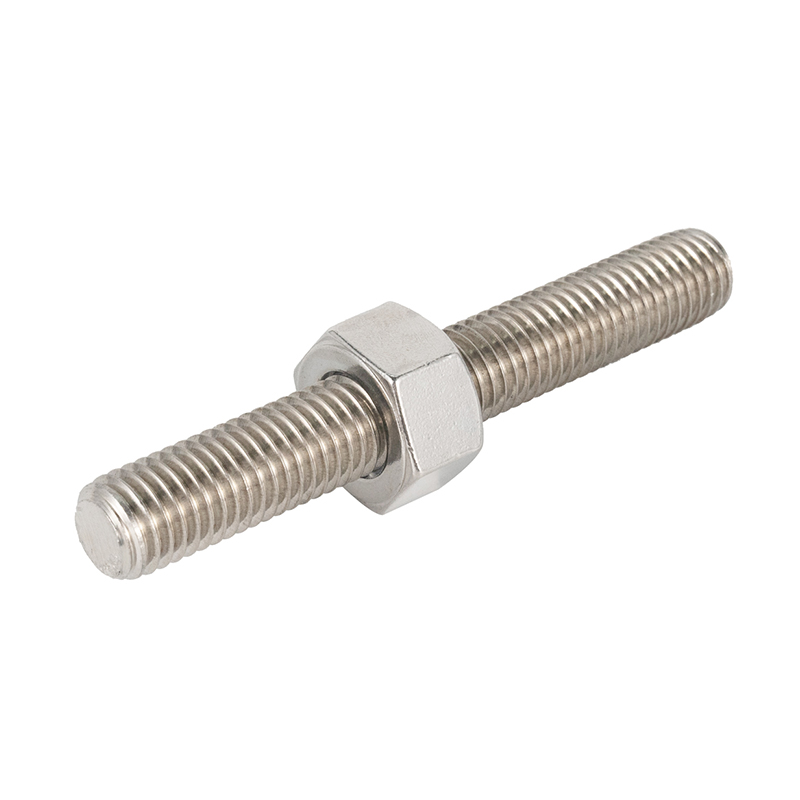 A categoria 8,8 do aço carbono M10×300 galvanizou Ros totalmente rosqueado
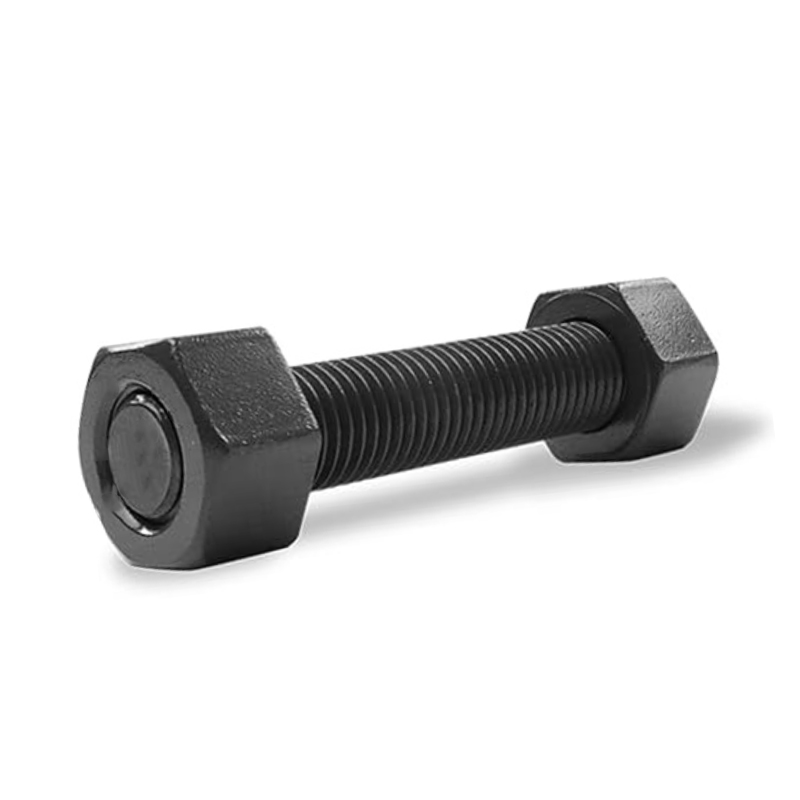 A categoria 8,8 do aço carbono M16×300 galvanizou/barra rosqueada completa preta
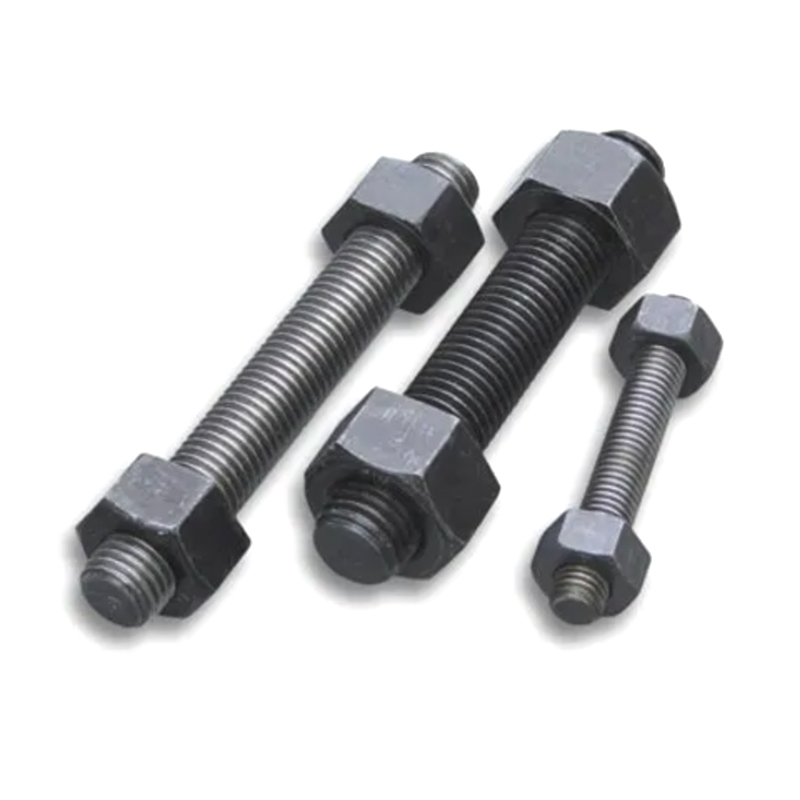 O azul da categoria 8,8 PTFE do aço carbono M16*300 revestiu parafusos prisioneiros inteiramente rosqueados
1-8 UNC *5" aço de liga ASTM A193 B7 rosqueou Ros
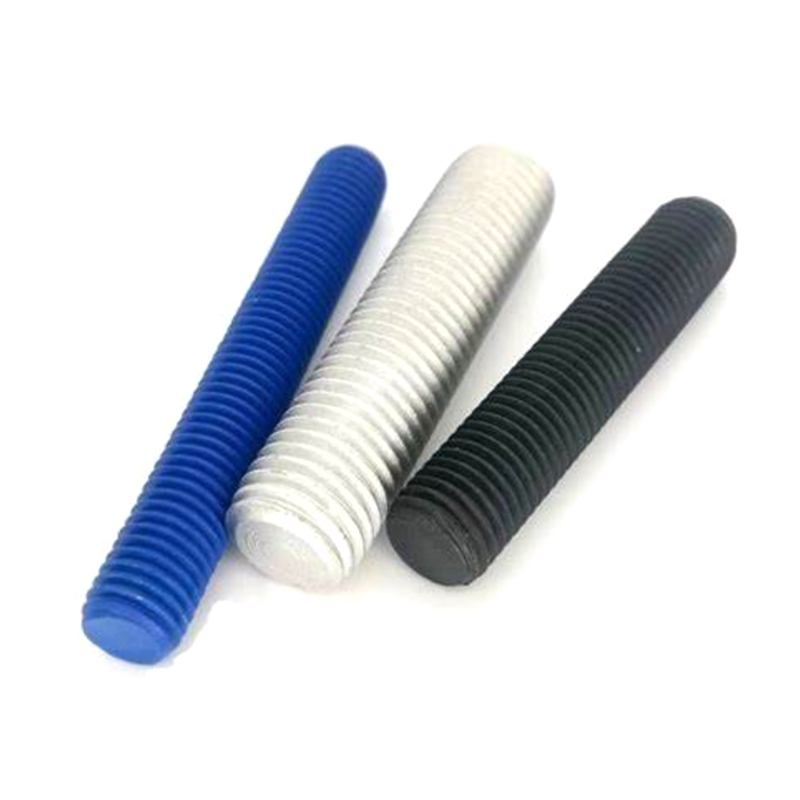 3/4*10" zinco chapeado/óxido preto/mergulho quente galvanizaram B7 rosquearam Ros
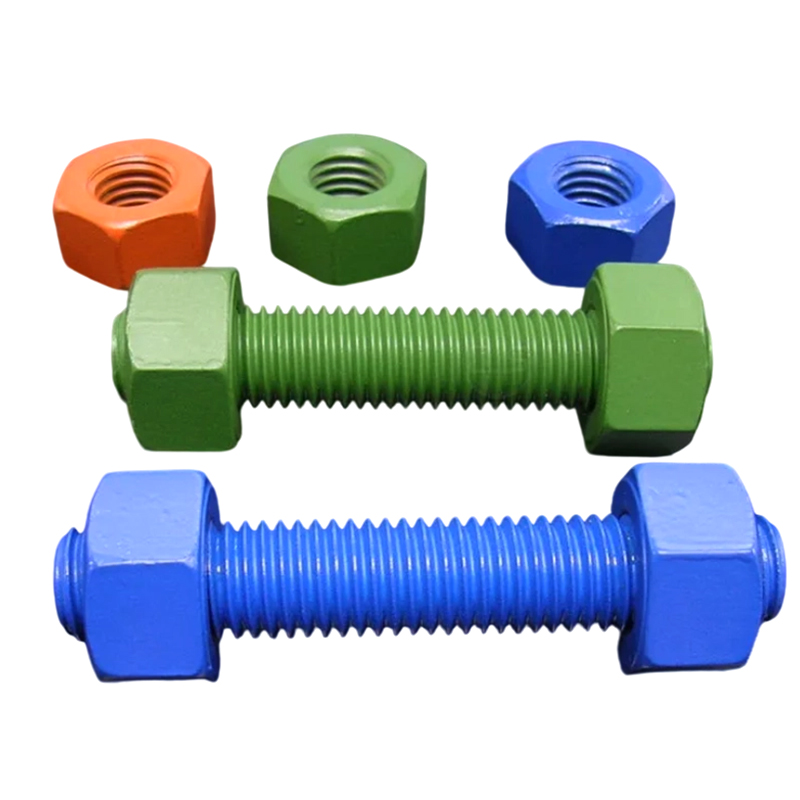 O aço de liga M27*300 PTFE/dacromet que reveste B7 rosqueou parafusos prisioneiros de Ros
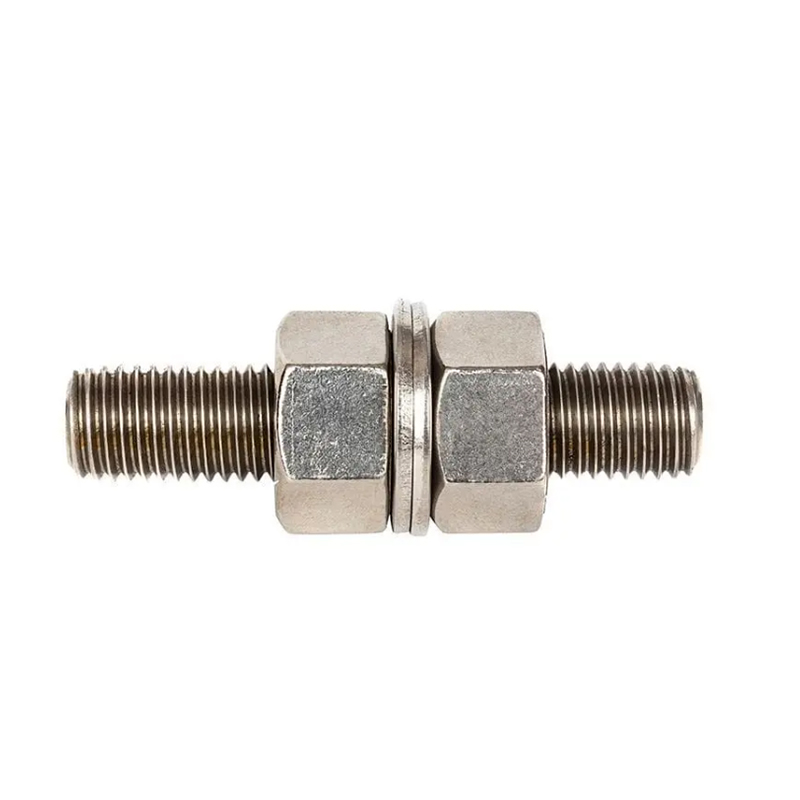 1-8 UNC *5" aço de liga ASTM A193 B7 rosqueado Ros classifica parafusos prisioneiros rosqueados L7
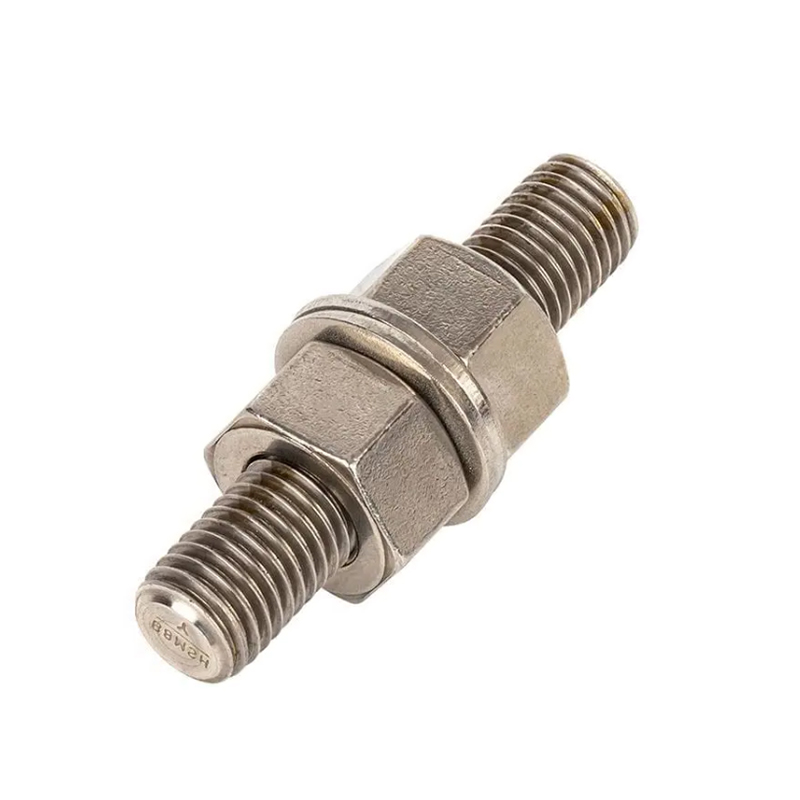 L7 galvanizou/preto/superfície 3/4*10" barra rosqueada completa do HDG
 Informações de contato
 Endereço


 English
 中文简体
 Español
 Deutsch
 русский
 عربى